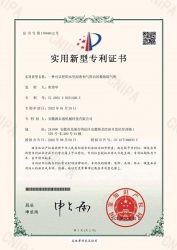
我是源启盛的班总。今天聊的这项专利,名字有点特别——“一种可以把甜水里面渣和气排出的精炼除气机”(专利号:ZL202220221426.X)。
“甜水”是我们行内老师傅对铝液的昵称——干净、纯净的铝液,浇出来的铸件致密、光亮,像甜水一样让人舒心。但铝液一旦被氢气和氧化夹渣污染,就会变成“苦水”,铸件针孔、缩松、漏气、报废,让人苦不堪言。
这台精炼除气机,就是专门把“苦水”变回“甜水”的设备。今天我把这项专利的技术原理、实测除气效果,以及它如何帮客户把废品率从两位数降到个位数,一次性讲透。
一、行业痛点:你以为是操作问题,其实是铝液“有病”
- 先说一个很多质量总监都头疼的事实:铝合金铸件废品中,60%-80%与铝液中的氢气和氧化夹渣有关。
- 氢气:溶解在铝液中的氢,凝固时析出形成针孔。针孔超标的铸件,气密性失效、力学性能下降。
- 氧化夹渣:铝液表面的氧化膜被搅入内部,形成硬质点,加工后露白、崩刃,严重时整炉报废。
- 传统做法是:在炉子里撒一把精炼剂,用铁耙搅几下,然后扒渣。但这种方法:
- 除气不彻底:手动搅拌产生的气泡大、上升快,氢气扩散不充分,除氢率只有30%-50%。
- 精炼剂分布不均:粉末撒在表面,大部分被扒渣带走,真正起作用的不到一半。
- 操作依赖经验:老师傅凭感觉,新工人乱搅,质量波动大。
这就是我们研发这台“精炼除气机”的出发点——用机器代替人工,用科学代替经验,把铝液里的渣和气真正“排”干净。
二、专利技术拆解:旋转喷吹 + 喷粉精炼 + 双级除气
这台精炼除气机的核心结构不复杂,但每一项设计都针对传统工艺的痛点。我把它拆成三个部分来讲:
第一部分:旋转喷吹除气(除氢)
设备有一根石墨转子(可伸入铝液深度300-800mm),转子高速旋转(300-600rpm),同时通过转子中心孔向铝液底部喷入高纯氮气或氩气。
- 气泡细化:高速旋转的转子将气体剪切为微小气泡(直径0.5-2mm),比表面积大幅增加。
- 氢气扩散:铝液中的氢分压高于气泡内的氢分压,氢气扩散进入气泡,随气泡上浮排出。
- 除氢率:处理10-15分钟后,含氢量可从0.35-0.45ml/100gAl降至0.10-0.15ml/100gAl,去除率70%以上。
第二部分:喷粉精炼(除渣)
在吹气的同时,设备可以通过另一个管路将精炼剂粉末(无钠无氟型)喷入铝液底部。精炼剂在气泡的裹挟下均匀分散,吸附氧化夹渣并随气泡上浮。
- 夹渣去除率:85%以上。
- 精炼剂用量:仅为0.2%-0.3%(传统撒粉法需要0.5%-1.0%),节省一半以上。
第三部分:双级除气(选配,针对高品质要求)
对于一些对含氢量要求极高的航空件、军工件,我们设计了双级除气:第一级用氮气除氢,第二级用氩气+氯气混合气(比例95:5或90:10),进一步将含氢量压到0.08ml/100gAl以下。
技术参数(以常规机型为例):
| 项目 | 参数 |
|---|---|
| 电源 | 380V,1.5-2.2kW |
| 石墨转子转速 | 300-600rpm(变频可调) |
| 气体流量 | 5-15L/min |
| 单次处理量 | 60-500kg(可选不同规格) |
| 除气时间 | 8-20分钟(视铝液体积) |
| 除氢率 | 70%-85% |
| 夹渣去除率 | ≥85% |
| 石墨转子寿命 | 约200-300炉次 |
三、客户案例:江苏某压铸厂的“废品率腰斩记”
江苏常州一家压铸厂,专做新能源汽车电机壳体。原来用手工精炼(撒粉+人工搅拌),废品率一直在8%-10%之间徘徊,主要是针孔和缩松。厂长找到我时很无奈:“班总,我们换了好几种精炼剂,也换了操作工,废品率就是下不来。”
我们给他配了一台移动式精炼除气机(搭载本专利技术),并培训了操作工。连续跟踪一个月的质量数据:
| 指标 | 手工精炼(改前) | 精炼除气机(改后) | 变化 |
|---|---|---|---|
| 含氢量(ml/100gAl) | 0.28-0.38 | 0.10-0.14 | ↓65% |
| 针孔度等级 | 2-3级 | 0.5-1级 | 明显改善 |
| 氧化夹渣(K模法) | 可见较多 | 微量或不可见 | 大幅减少 |
| 铸件废品率 | 8.5% | 3.2% | ↓62% |
| 抗拉强度(MPa) | 255 | 292 | ↑14.5% |
| 延伸率(%) | 3.1 | 5.2 | ↑68% |
厂长算了一笔账:每月产量约200吨铸件,废品率从8.5%降到3.2%,每月少报废10.6吨。按铸件均价2.5万元/吨算,每月减少损失26.5万元,一年就是318万元。而一台精炼除气机的投资不到10万元,不到两周就收回成本。
厂长在验收报告上写了一句话:“以前是凭感觉,现在是凭数据。这台机器让我晚上敢关机睡觉了。”
四、这项专利与我们的产品线:YQSM、YQSE的“最后一道关”
铝液纯净度的控制,始于熔化炉,成于精炼除气。我们的 YQSM系列铝合金集中熔化炉(烧损1.2%、炉衬六年)熔出的铝液初始含氢量就比普通炉子低20%左右,但即便如此,如果没有精炼除气这道工序,高品质铸件依然做不出来。
我们的标准配置建议是:
- YQSM/YQSE炉子:负责熔化、保温,提供成分均匀、温度稳定的铝液。
- 精炼除气机:在浇注前15分钟内,对铝液做最后一道“净化处理”,去除氢气和夹渣。
- 测氢仪:处理前后各测一次,数据可追溯。
这三者配合,才能做到针孔度≤1级、含氢量≤0.12ml/100gAl的航空级标准。
关于YQSM的详细评测,可以看这里:源启盛YQSM类型铝合金集中熔化炉。关于测氢仪和移动除气机的整体方案,我们之前也写过一篇:铝液纯净度的“移动哨所”:一位质量总监眼中的除气精炼与测氢防线(内链示例,请根据实际URL替换)。
五、设备经理最关心的四个问题
问1:这台设备是固定的还是移动的?
答:两种都有。固定式适合大型集中除气工位,移动式(带万向轮)可以推到每台铸造机旁边,灵活性更高。我们主推移动式,因为可以实现“临浇前除气”,效果最好。
问2:石墨转子容易坏吗?换一个多少钱?
答:石墨转子在高温铝液中高速旋转,属于易耗品。正常使用寿命200-300炉次,之后转子头部会变短、气孔变大,影响除气效果。更换一个转子约300-500元(视规格),平均每炉成本不到2元。我们建议每150炉强制检查,200炉更换,避免因转子失效导致除气不达标。
问3:用氮气和用氩气有什么区别?
答:氮气成本低(约1-2元/m³),适合绝大多数压铸件,除氢率可达70%以上。氩气更贵(约8-10元/m³),但惰性更强,除氢率略高(75%-85%),且不会与铝反应生成氮化铝(对某些高要求铸件有影响)。航空件、军工件建议用氩气,或氩氯混合气。
问4:我们只有小批量生产,上这台设备划算吗?
答:我们有为小批量设计的台式精炼除气机,单次处理量60-120kg,价格不到3万元。只要你的铸件对针孔、气密性有要求,哪怕每月只处理几炉,也值得上——因为一炉废品的损失可能就超过设备价了。
六、专利背后的故事:一个“针孔”逼出来的发明
2019年,浙江台州一家出口企业,做的是欧洲客户的高端压铸件。对方要求针孔度≤1级,但他们怎么做都只能做到2-3级。客户说:“三个月内解决不了,换供应商。”
厂长急得团团转,找到我。我带着团队去他车间蹲了三天,发现问题出在手工精炼上:工人撒精炼剂不均匀,搅拌时气泡大而少,除氢效率低。
回来后,我开始设计这台机器。第一个难题是转子材质:普通石墨棒在高温铝液中旋转,没几分钟就断了。我们试了七八种配方,最后找到一种高纯等静压石墨,强度高、耐腐蚀,寿命才勉强达到200炉。
第二个难题是喷粉均匀性:粉末容易受潮结块,喷口堵塞。我们加了振动料斗和干燥气路,才解决。
样机做好后,在台州那家厂跑了三个月。针孔度从3级降到了1级,客户验收通过,订单保住了。 厂长请我喝酒,说:“班总,你们这台机器,救了我一条产线。”
这项专利,就是被一个“针孔”逼出来的。 证书上写的是我的名字,但真正的“发明人”是那些被废品率折磨得睡不着觉的质量总监和生产经理。
七、写在最后:好铝液是“炼”出来的,也是“清”出来的
很多老板舍得花上百万买熔炼炉,却舍不得花几万块买精炼除气机。他们认为:“炉子化出铝水就行了,后面的事工人能搞定。”
这是最大的误区。 再好的熔炼炉,也不能保证铝液在浇注前不被二次污染。而精炼除气机,就是那道“最后防线”——把炉子化出来的好铝液,稳稳当当地送进模具里,不让氢气和夹渣破坏你的铸件。
如果你正在为铸件针孔、缩松、气密性不合格发愁,如果你想让废品率降一半、让客户审核一次过,我建议你先去好熔炉首页看看行业里关于铝液净化技术的专题。 特别推荐这篇内页文章:别让氢气毁了你的铸件!聊聊除气机里那些‘看不见的战场’,里面有很多一线工程师的经验分享。
当然,最直接的还是联系我们,带着你的铝样过来试机。我们承诺:处理前后测氢对比,数据说话,无效退款。
(本文技术数据源自源启盛内部测试及客户现场实测,专利号ZL202220221426.X,可于国家知识产权局官网查询验证。实际除气效果因铝液初始质量、气体纯度、操作参数存在合理差异。)
免责申明
好熔炉产业平台是全球铝合金熔化炉、熔炼炉设备供应商的专业信息聚合中心,整合国内外厂家信息,支持多维度筛选对比。本平台所有信息均来自公开渠道,部分由AI生成,仅供参考。请用户自行甄别,发现错误可联系小编修正。销售采购方需实地考察确认,任何交易纠纷与本平台无关。如需购买铝合金熔化炉,请联系平台已认证企业。如果您是企业主,请联系管理员15962220217获取页面优化,以赢得更多询盘与展示机会。