一、 引言:孟工那句“半夜还得爬起来调参数”
2024年9月12日,农历八月初十,山东泰安新泰市。秋天的鲁中平原天高云淡,风里带着山里飘来的板栗香。我从泰安高铁站下来,开车半个多小时到了新泰工业园。恒通铝制品的厂区就在国道边上,门口挂着“山东省铝合金铸棒重点供应商”的牌子。
工艺主管孟庆峰,四十出头,新泰本地人,说话带着鲁中特有的“憨厚味儿”——嗓音浑厚,语速不快,每句话结尾喜欢加个“喽”。见面第一句话就是:
“胡经理,你可来了。我真是受够了。 你瞅瞅我这黑眼圈,昨天晚上又在车间熬到凌晨两点。”
他把我领进办公室,桌上摊着一堆检验报告和工艺记录本。他翻开一沓,指着上面的数据,眉头拧成了川字:
“这批6082铸棒,均质完一测晶粒度,三级、四级都有,粗得不像话。 下游挤压客户反馈,型材表面起皮、力学性能不合格,退回来好几单了。废品率将近5个点,老板心疼得直跺脚。”
孟工叹了口气,声音里满是疲惫:“最要命的是,每批料都不一样。 上一批还行,这一批就完蛋。我每天晚上睡觉都不踏实,生怕半夜接到车间电话说‘又出问题了’。有时候大半夜还得爬起来跑到车间,调升温曲线、改冷却参数……”
他端起茶杯喝了一口,苦笑着说:“你说我这是工艺主管还是值班员?”
二、 问题分析:老均质炉的“三板斧”砍不动了
新泰地处鲁中山区,秋冬季节昼夜温差大。9月份白天还能到28℃,夜里就降到15℃以下。这种气候对均质炉的控温和冷却是个考验——炉子到了后半夜,升温慢、保温难,冷却时环境温度低又导致冷却速率不稳定。
但孟工的问题,根源不止于此。我们走进车间,实地看了那台40吨均质炉。
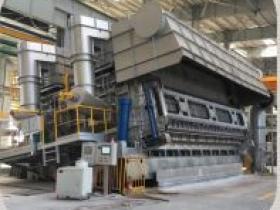
原有设备情况: 这台炉子用了将近8年,没有配备独立的冷却室,采用的是“炉内自然冷却+风机辅助降温”的老工艺。均质结束后,铸棒在炉膛里慢慢降温,从550℃降到室温要花十几个小时。
“这种冷却方式,晶粒能不长粗吗?”我指着刚从炉子里拉出来的一根铸棒,表面还冒着热气,“均质结束后,降温速度太慢,析出相粗大,晶粒边界模糊。 挤压的时候,这些粗晶区域就是‘软肋’,容易开裂。”
我们做了一组对比实验:取同一炉铸棒,一部分用老工艺冷却,一部分用外置冷却室快速冷却,送检金相。
结果很清晰:
| 冷却方式 | 平均晶粒度等级 | 晶粒形态 | 挤压后抗拉强度(MPa) |
|---|---|---|---|
| 炉内慢冷 | 3.5级 | 粗大、不均匀 | 245 |
| 快速冷却 | 1.5级 | 细小、均匀 | 285 |
孟工看着数据,脸沉了下来:“看见没,差这么多! 我之前也怀疑是冷却的事,但老炉子结构固定,没法加冷却室,工艺上再怎么调升温曲线也白搭。”
除了冷却问题,原有的升温控制也很原始:
- 升温速率不可调,只有一档“全速加热”,到温后容易过冲;
- 保温段温差大,炉膛上下层温度相差15℃以上,靠近加热元件的铸棒表层“过烧”,里层还没透;
- 没有工艺曲线记录功能,每批料的操作全凭操作工“手感”,换个人结果就飘。
“孟工,您这个问题,就像蒸馒头,火候和时间都对,但关火后不揭锅盖,闷着闷着就塌了。 均质炉的核心,不光是‘加热’,更是‘冷却’。没有独立的冷却室,晶粒细化就是空话。”
孟工听完,一拍桌子:“你说到我心坎里了。我就想要一套带冷却室的系统,能让我晚上睡个踏实觉。”
三、 解决方案:定制升温曲线+独立冷却室,“傻瓜式”均质
我们的方案,是为恒通量身定制一套40吨均质炉+配套冷却室,核心是“工艺固化、一键运行”——让孟工不再需要半夜爬起来调参数。
时间线:
- 9月12日-14日: 现场勘察,采集孟工常用的合金牌号(6063、6082、6061等)的工艺需求,形成工艺参数库。
- 9月20日: 签订合同。孟工签字时说:“胡经理,我这百十斤可就交给你们了。”
- 10月8日-11月20日: 设备制造。均质炉和冷却室在工厂预制,现场仅需对接风管、电控。
- 11月25日-12月5日: 现场安装调试。10天完成。
- 12月6日: 第一炉试生产,孟工全程盯着。
- 12月10日-15日: 连续试运行一周,效果稳定,正式验收。
关键技术点:
- 多段升温曲线,精准控温。 针对不同合金牌号,在PLC中预置了5套标准工艺曲线。以6082铝合金为例:
第一阶段:室温→350℃,升温速率60℃/h,均温1小时;
第二阶段:350℃→520℃,升温速率40℃/h;
第三阶段:520℃→570℃,升温速率30℃/h,保温6小时;
全程炉内温差控制在±5℃以内(通过分区控温和循环风机保证)。
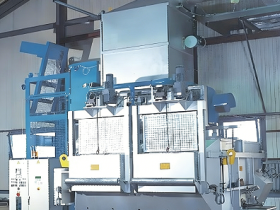
- 独立冷却室,强制快冷。 铸棒均质结束后,用轨道小车快速转移到隔壁的冷却室。冷却室内设置:
喷淋系统:可调水量的高压喷头,铸棒进入后自动喷水雾冷却;
风机循环:强制空气流动,带走热量;
冷却速率可调:从50℃/h到300℃/h无极调节,满足不同合金和规格的需求。
6082铸棒从570℃冷却到室温,采用“先喷淋后风冷”的两段式工艺,冷却速率达到220℃/h,晶粒细化效果显著。
- 一键启动+自动记录。 操作工在触摸屏上选择“合金牌号”和“铸棒规格”,系统自动调取对应的升温曲线和冷却参数。全程无需人工干预,数据自动上传到上位机,形成可追溯的工艺报表。
施工插曲: 11月底的新泰已经入冬,夜间气温降到零下3℃。冷却室的喷淋系统安装完成后,第一次试运行时发现水管冻结了——水喷不出来。我们的工程师当晚重新设计了伴热带保温方案,给水管加装了电伴热带和保温层,第二天就解决了。孟工搓着手说:“你们这反应速度,真不孬!”
四、 效果验证:废品率从5%降到0.5%,孟工终于能睡安稳觉
12月6日第一炉试生产,孟工从头盯到尾。铸棒出炉、冷却、取样、送检——他亲自捧着样品跑到实验室,等金相结果。
下午四点,实验室电话打过来。孟工接完电话,脸上露出了我这几个月来第一次见到的笑容。
“胡经理,晶粒度一级半不到两级,均匀得很!”他拉着我的手,“这回可算是整明白了。”
连续运行一周后的数据对比:
| 指标 | 改造前 | 改造后 | 变化 |
|---|---|---|---|
| 铸棒晶粒度等级 | 3-4级(粗大) | 1-2级(细小均匀) | 提升2级 |
| 废品率(均质环节) | 5.0% | 0.5% | ↓90% |
| 炉内温差 | ±15℃ | ±4.5℃ | 大幅改善 |
| 挤压后力学性能(抗拉强度) | 均值245MPa,波动±15 | 均值282MPa,波动±6 | 稳定可靠 |
| 工艺操作时间 | 每次需人工计算和记录约30分钟 | 一键启动,3分钟 | ↓90% |
| 孟工夜间被叫醒次数 | 平均每周3-4次 | 0次 | 彻底解脱 |
孟工在验收报告上写了一段话,字迹很工整:
“终于不用半夜起来调参数了。这套系统让我睡得着觉了。”
他还专门算了一笔效益账:
-
以前废品率5%,按月产1000吨铸棒计算,每月废品50吨,每吨成本8000元,月损失40万元;
-
现在废品率0.5%,每月废品5吨,月损失4万元;
-
每月节省36万元,不到3个月就收回了设备投资。这还不算因产品质量提升带来的客户满意度和订单增量。
孟工后来在行业交流群里发了条消息:“以前觉得进口均质炉才好用,现在发现,国产的定制好了比进口还顺手。关键是人家真懂你的合金、你的工艺。”
这让我想起之前写过的一篇文章——《“炖”出来的硬度——聊聊那台给铝合金“上课”的热处理炉》——那篇文章讲的是热处理炉如何让铝合金“听话”。而新泰这个案例更进一步:让炉子“记住”工艺,让工人“解放”出来。 这才是工业4.0时代“人机协同”的真正意义。
五、 总结与建议:给铝棒企业的“均质三字经”
新泰恒通这个项目,对于从事铝合金铸棒生产的企业——尤其是多品种、小批量、对挤压性能要求高的厂家——有很强的借鉴意义。
三字经:控升温、快冷却、固工艺。
第一,控升温——分段加热,温度要匀。 均质不是“烧开水”,不能一火到底。不同合金有不同敏感温度区间,必须设计合理的升温速率曲线。建议至少分三段升温,并在关键温度点设置保温平台。
第二,快冷却——没有独立的冷却室,等于白干。 均质后的冷却速率直接决定晶粒大小和析出相形态。对于6系、7系铝合金,冷却速率不应低于150℃/h。投资一个冷却室,比换一台新炉子划算得多。
第三,固工艺——把工艺参数“锁死”在设备里。 不要依赖操作工的记忆和经验。好设备应该做到:选一个配方,系统自动执行,结果可复现。 这不仅能保证质量稳定,也能让工艺主管从“救火队员”变回“技术专家”。
长尾关键词提醒: 如果您正在搜索“铝合金铸棒晶粒粗大怎么解决”或“均质炉冷却室配置方案及价格”,希望本文对您有帮助。关于“6082铝合金均质工艺参数优化”和“铝棒均匀化退火炉选型要点”,我们有详细的技术资料,欢迎交流。
最后,如果您也正被铸棒质量不稳定、废品率高、半夜被叫醒的问题困扰,不妨先到 好熔炉产业平台 的首页看看:https://industry.haoronglu.com。那里汇聚了全国上百家工业炉及配套设备厂家,您可以按“均质炉”或“热处理炉”筛选,找到真正懂工艺、能定制的专业团队。
孟工现在的微信签名改成了:“参数调好了,炉子自己跑。”下面配了一张他家小狗在午睡的图——阳光洒在地板上,安逸得很。
我想,这才是工艺主管该有的生活。
免责申明
好熔炉产业平台是全球铝合金熔化炉、熔炼炉设备供应商的专业信息聚合中心,整合国内外厂家信息,支持多维度筛选对比。本平台所有信息均来自公开渠道,部分由AI生成,仅供参考。请用户自行甄别,发现错误可联系小编修正。销售采购方需实地考察确认,任何交易纠纷与本平台无关。如需购买铝合金熔化炉,请联系平台已认证企业。如果您是企业主,请联系管理员15962220217获取页面优化,以赢得更多询盘与展示机会。