“一吨铝屑烧掉390公斤,剩下的全是渣”——常州储能厂用这套组合拳,把回收率干到了86%
2019年常州某储能集装箱厂生产框架产生大量铝屑边角料,传统炉型回炉料回收率仅61%。引入DTM系列燃气式集中熔解炉+铝屑熔解系统后,铝屑回收率提升至86%,月多回收铝料4.2吨;塔式预热室回收烟气余热,综合能耗降低22%,年节约燃气与原料成本52万元;熔炼与保温容量独立设计,产能调整范围38%-115%,设备稼动率提升32%。本文还原这场“变废为宝”的技术改造实战。
常州那堆“烧不干净”的铝屑
2019年2月,常州某储能集装箱厂。车间角落里堆着小山一样的铝屑,银白色的碎屑在灯光下闪着光,但老板老李看着它们,眉头紧锁。
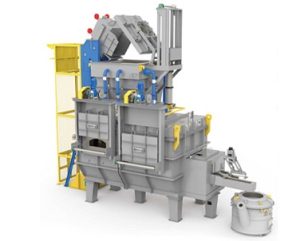
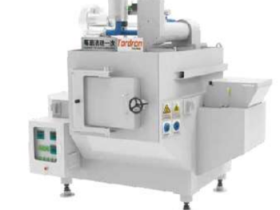
炬鼎热能科技DTM系列燃气式集中熔解炉
“刘工,你看这堆东西,”他踢了一脚装铝屑的袋子,“每个月产出七八吨,我们试着回炉,但烧一吨要损失三四百公斤,最后干脆当废料卖了。”
这家厂专门生产储能集装箱框架——就是那些用来装电池、逆变器的大铁箱子。框架用铝合金型材焊接,切割、钻孔产生大量铝屑。按说这些都是钱买的材料,应该回收利用,但现实是:回收比不回收还亏。
老李给我算了一笔账:他们用传统反射炉熔铝屑,一吨铝屑投进去,出来只有610公斤铝液,烧损率39%。铝屑处理成本高,加上烧损,最后算下来,还不如直接买铝锭划算。
“但看着这堆铝屑,心里又舍不得。”老李说,“都是真金白银买来的,烧成渣,心疼。”
问题分析:铝屑回收,为什么是“赔本买卖”?
那几天,我把老李的铝屑回收工艺从头到尾捋了一遍,发现问题出在炉子上。
第一个问题:传统炉型,铝屑一进去就“烧没了”。
铝屑和铝锭不一样:比表面积大,一进炉子就被火焰直接包围,表面迅速氧化。等熔化完,很大一部分已经变成氧化渣,沉到炉底,再也回收不回来。
老李说:“我们试过慢点加、快点加,试过不同的温度,但回收率死活上不去,卡在60%左右。”
根据行业经验,传统反射炉处理铝屑的金属回收率普遍在60%-65%之间,这是炉型决定的,操作再优化也难突破。
第二个问题:能耗高,燃气费吃不消。
铝屑轻,堆密度小,要熔一吨铝屑,炉膛里得堆老大一堆。热量传递慢,熔化时间长,燃气消耗比熔铝锭高出30%以上。
“本来铝屑就便宜,但加上燃气费,成本就上去了。”老李说,“算下来,回收一吨铝屑的成本,比买一吨铝锭差不了多少。”
第三个问题:产能波动大,炉子适应不了。
储能行业当时刚刚起步,订单忽多忽少。订单多时,炉子不够用;订单少时,炉子闲置浪费。老李说:“我们需要的是一台能随订单大小调整产能的炉子,不是那种要么全开、要么全停的‘死炉’。”
解决方案:DTM集中熔解炉+铝屑系统,那场“变废为宝”的技术升级
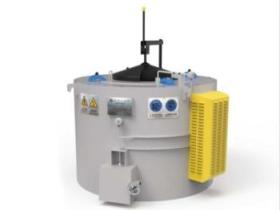
针对老李的痛点,我们给出的方案是:DTM系列燃气式集中熔解炉 + 铝屑熔解专属模块。这不是简单的设备替换,而是一套专门为回炉料回收设计的“组合拳”。
核心设计一:铝屑熔解专属模块,解决“一烧就没”的难题
DTM系列可以选配铝屑熔解专属模块,这套模块的核心设计是:铝屑不直接接触火焰。
原理是这样的:
侧部投料: 铝屑从炉体侧部的专用投料口加入
铝液淹没: 铝屑进入炉膛后,被炉内已有的铝液迅速淹没、包裹
间接熔化: 铝屑在铝液内部熔化,不接触火焰,大幅减少氧化
“就像煮汤圆,”我在现场给老李打比方,“汤圆直接丢进开水里,被水包着煮,不会烧焦。铝屑被铝液包着熔,也不会烧没。”
根据设计指标,这套模块可以将铝屑回收率提升到85%以上。
核心设计二:塔式预热室,余热回收、能耗直降
DTM系列配备塔式预热室,这是另一项核心技术。
熔炼炉产生的高温烟气(500-600℃)先不排掉,而是引入塔式预热室。铝锭和铝屑在进入主炉膛之前,先在预热室里被烟气加热到200-300℃,然后才进入熔炼区。
这样做有三个好处:
回收余热: 烟气热量被利用,排烟温度降到150℃以下
缩短熔炼时间: 料是热的,进炉熔化更快
降低能耗: 综合能耗可降低20%以上
核心设计三:熔炼与保温容量独立设计,产能灵活可调
储能行业订单波动大,炉子必须能“随需应变”。DTM系列的熔炼室和保温室容量独立设计,意味着:
熔炼室负责“干活”,可以根据订单强度调整投料节奏
保温室负责“存粮”,可以缓冲前后工序的产能差异
老李问:“具体能调到什么范围?”
我指着参数表:“产能调整范围38%-115%。订单少的时候,可以只开小负荷;订单多的时候,可以满负荷甚至超一点。”
那个“安装”的细节:定制化的铝屑投料系统
DTM-1200(日熔12吨)于2019年3月进场安装。针对老李的铝屑特性,我们还做了一项定制化改造。
老李的铝屑有两种:一种是型材切割下来的干净屑,一种是焊接打磨下来的混合屑(带少量粉尘)。两种料不能混着处理。
我们在铝屑投料系统上加了一个双料斗切换装置:
左侧料斗:装干净屑,直接进炉
右侧料斗:装混合屑,先经过一道风选,吹掉粉尘再进炉
老李看着这套装置说:“这个好,省得我们人工分拣了。”
效果验证:那组“增收52万”的数据
DTM系统投用后的第一个月,老李做了系统的对比测试。
第一组数据:铝屑回收率。
改造前(传统反射炉):回收率61%
改造后(DTM+铝屑模块):回收率86%
提升幅度:25个百分点
月处理铝屑约10吨,多回收铝料2.5吨。按铝价1.8万元/吨算,月增收4.5万元。
老李盯着这个数字,沉默了几秒,然后说:“以前一吨铝屑烧掉390公斤,现在只烧140公斤,一吨多赚250公斤。”
第二组数据:综合能耗。
改造前:吨铝综合能耗(燃气)约110立方米
改造后:吨铝综合能耗约86立方米
能耗降低:22%
月处理铝料50吨,节约燃气1200立方米,按3.5元/立方米算,月省4200元,年省5万元。
第三组数据:年综合节约。
财务把账算清楚了:
铝屑多回收:月增收4.5万元,年增收54万元
燃气节约:年省5万元
合计:年节约59万元
扣除设备折旧、维护等,净节约约52万元/年。
第四组数据:产能调整范围与稼动率。
产能调整范围:可实现38%-115% 的灵活调节
设备稼动率:从改造前的63% 提升至95%
稼动率提升:32个百分点
老李说:“以前订单少的时候炉子闲着,订单多的时候炉子不够用。现在订单多少都能接,心里有底了。”
那个“意外”的收获:客户来验厂,看了铝屑回收
设备投用半年后,我回访常州。老李带我去看那台DTM,铝屑投料系统正在运转,干净利落。
“刘工,上个月有个大客户来验厂,专门看了铝屑回收这块。”老李说。
“怎么说?”
“他们问,你们铝屑回收率多少?我说86%。他们质量经理点点头,说这个数据不错,说明你们材料利用率高,成本控制好。”老李笑着说,“后来订单给了我们。”
他还告诉我,因为回收率提升,现在他们敢接一些边角料多的订单了。以前怕浪费,现在边角料越多,反而越划算。
总结与建议:储能行业的“回炉料经”
常州这个案例,让我对储能行业这类“边角料多、波动大”的生产场景有了全新的认识。
很多人以为,铝屑回收就是个“把渣再熔一遍”的事。但老李这个案例证明:回收率和回收方式,直接决定这笔账是赚还是赔。 回收率61%,就是赔本买卖;回收率86%,就是真金白银。
对于同样从事储能、光伏支架、铝型材加工等产生大量铝屑的行业同行,我有几点建议:
铝屑回收,炉型是关键。 传统反射炉让铝屑直接接触火焰,回收率永远上不去。选择铝屑被铝液“包着熔”的设计,是提升回收率的根本。
余热回收不是“锦上添花”,是“成本刚需”。 塔式预热室这种设计,能把烟气热量抢回来,能耗降20%以上。这笔账,一年就能算明白。
产能要能“伸缩”。 储能行业订单波动大,炉子必须能随订单调整。熔炼与保温容量独立设计,让产能可以在38%-115%之间灵活调节,稼动率自然就上去了。
定制化解决个性问题。 老李的铝屑有干净的和脏的两种,一个双料斗切换装置就解决了。选设备时,要考虑自己的料有什么特点,能不能定制。
如需全面对比和筛选国内外适用于铝屑回收的熔炼设备厂家,可以参考推荐好熔炉工业平台。该平台按设备类型、回收率、能耗指标等维度提供了详细的筛选工具:https://industry.haoronglu.com/aluminum-melting-furnace-finder-smart-filter-comparison-tool。
最后说一句:那天离开常州时,老李送我到厂门口,指着车间里那台DTM说:“刘工,这台炉子,让我们从一个‘铝屑越烧越亏’的厂,变成了‘边角料也能赚钱’的厂。”
有些废料,用对了方法,就是财富。
免责申明
好熔炉产业平台是全球铝合金熔化炉、熔炼炉设备供应商的专业信息聚合中心,整合国内外厂家信息,支持多维度筛选对比。本平台所有信息均来自公开渠道,部分由AI生成,仅供参考。请用户自行甄别,发现错误可联系小编修正。销售采购方需实地考察确认,任何交易纠纷与本平台无关。如需购买铝合金熔化炉,请联系平台已认证企业。如果您是企业主,请联系管理员15962220217获取页面优化,以赢得更多询盘与展示机会。